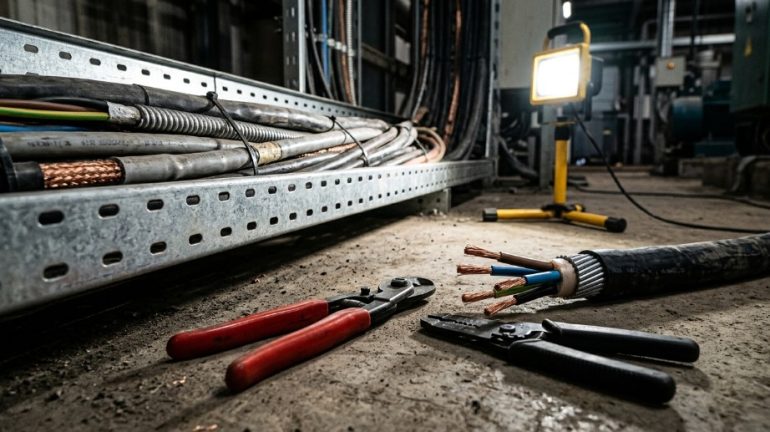
Профессиональный инструмент для чистой резки силовых кабелей: как избежать деформации изоляции
Монтаж силовых электрических трасс на объектах гражданского и промышленного назначения требует безупречной точности на каждом этапе выполнения работ. Любое нарушение целостности проводника или защитной оболочки на стадии подготовки кабеля к подключению неизбежно приводит к снижению надежности всей энергосистемы. Особенно критичным этот вопрос становится при работе с кабелями большого сечения, где традиционные методы раскроя часто вызывают смятие металлической жилы и повреждение полимерной изоляции. Применение специализированного инструмента, такого как ножницы KNIPEX, позволяет полностью исключить подобные дефекты за счет продуманной геометрии режущих кромок и распределения усилия.
Цена ошибки при подготовке кабельной продукции к монтажу измеряется не только потраченным временем на переделку соединений, но и рисками возникновения аварийных ситуаций под нагрузкой. Неправильный рез провоцирует появление микротрещин в токоведущей части, локальное увеличение переходного сопротивления и последующий перегрев контактной зоны. Именно поэтому выбор правильных приспособлений для мерной резки является базовым требованием нормативной документации и залогом долговечности смонтированной кабельной линии.
Особенности прокладки силовых трасс и требования к качеству резки
Монтажники часто сталкиваются с ситуацией, когда дорогая кабельная линия теряет изоляционные свойства еще до запуска в эксплуатацию. Обычные ручные кусачки сминают многожильный проводник, нарушая геометрию сечения и создавая скрытые зоны риска для будущих нагрузок. Подобный дефект сложно обнаружить визуально после утяжки в лотки, но он неизменно проявляется локальным перегревом под напряжением.
Рабочее пространство кабельных каналов редко отличается избытком свободного места, поэтому точность каждого движения мастера определяет надежность узла. Механическое напряжение металла при грубом срезе передается на полимерную оболочку, вызывая микротрещины на внутренних радиусах изгиба. Профессиональные бригады инженеров-электриков закладывают в регламенты монтажа жесткие нормативы на подготовку концов кабеля.
Наблюдение редакции: Использование тупого режущего инструмента при подготовке кабеля к монтажу увеличивает переходное сопротивление в клеммниках почти на треть даже при визуально ровной зачистке.
Критические требования к подготовке кабельных жил
Соблюдение технологических допусков исключает аварийные ситуации на объектах с повышенной энергоемкостью. Согласно техническому регламенту ассоциации электромонтажников, отклонение геометрии торца проводника от перпендикуляра не должно превышать три градуса.
- Отсутствие заусенцев и острых металлических зазубрин на срезе.
- Сохранение заводской формы окружности многопроволочной жилы без распушения.
- Целостность диэлектрического слоя на расстоянии не менее пяти миллиметров от точкиреза.
Использование специализированного режущего оборудования с храповым механизмом или гидравлическим приводом полностью преобразует процесс разделки кабеля. Лезвия смыкаются строго по направляющим траекториям, распределяя усилие равномерно по всей площади сечения меди или алюминия. Мастера получают чистый срез без сминания изоляции, что гарантирует плотный контакт в клеммных зажимах и долговечность всей силовой трассы.
Обзор профессионального инструмента для работы с кабелем
Электромонтажник на объекте тратит драгоценное время не на саму прокладку, а на исправление огрехов, допущенных из-за случайного выбора режущего оборудования. Обычные строительные кусачки пережимают жилу, деформируя полимерную оболочку еще до того, как лезвие коснется металла. В результате изоляция сдвигается, обнажая токоведущие части, и монтажнику приходится заново зачищать поврежденный участок.
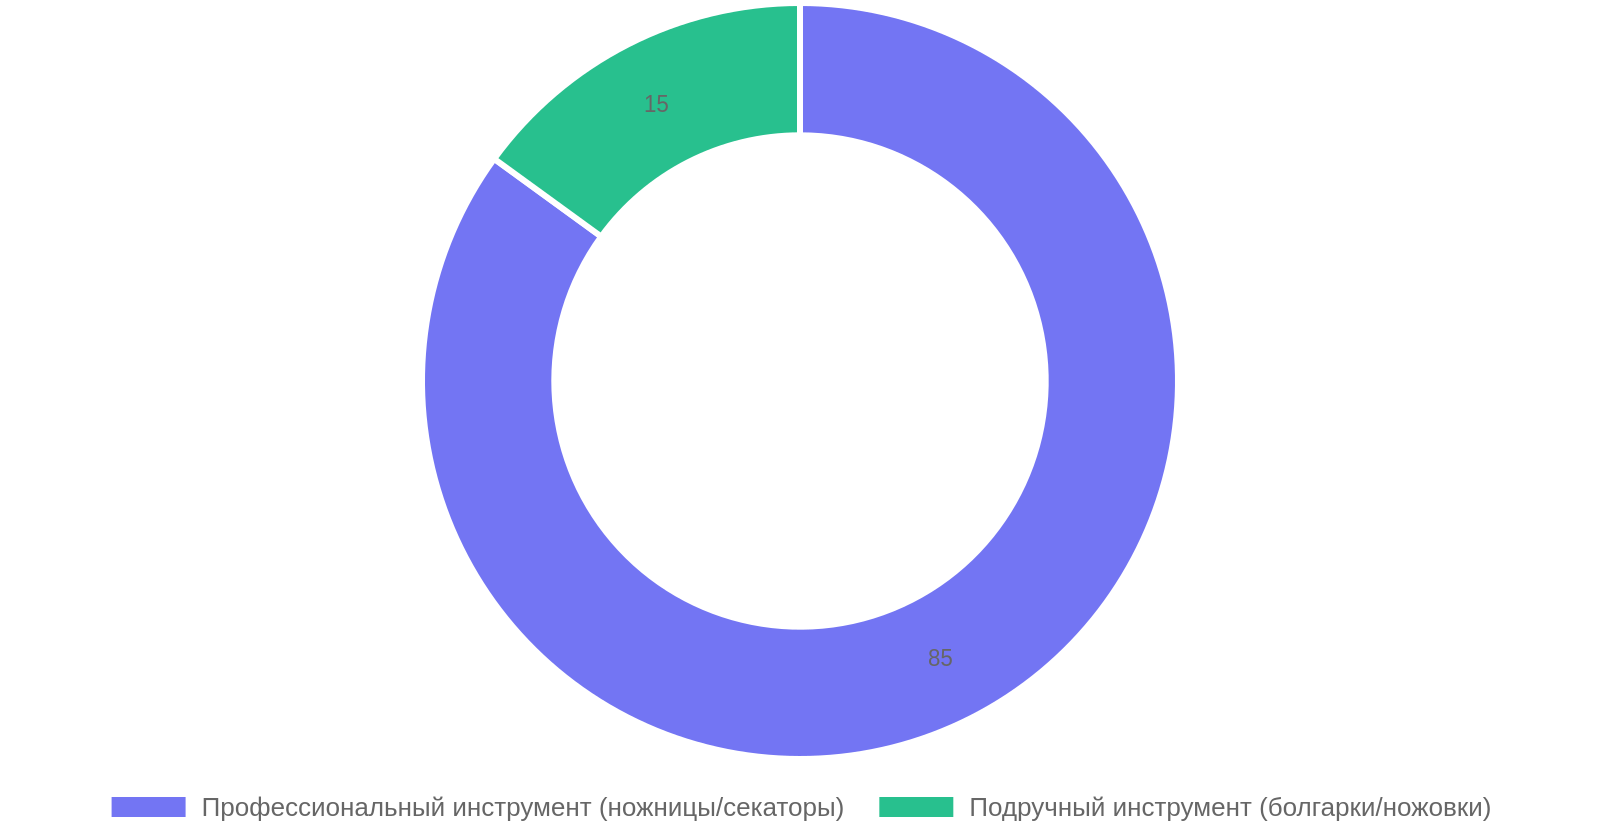
Современные аккумуляторные и храповые кабелерезы кардинально меняют процесс подготовки кабеля к монтажу. Конструкция лезвий с радиусной выемкой фиксирует проводник в момент врезания, распределяя давление по окружности. Как показывают практические тесты профильных электротехнических лабораторий, специализированный инструмент сокращает время разделки одного крупногабаритного кабеля в три раза по сравнению с ручными рычажными ножницами.
На заметку: Деформация жилы при резке чаще всего происходит из-за неправильного угла заточки лезвий или износа режущей кромки ручного инструмента.
Инженеры выделяют три ключевых параметра, определяющих пригодность инструмента для ежедневной эксплуатации на серьезных объектах:
- Геометрия заточки лезвий из легированной стали, предотвращающая налипание мягкого алюминия;
- Наличие надежного храпового механизма с защитой от обратного хода для работы одной рукой;
- Эргономика рукояток с диэлектрическим покрытием, выдерживающим напряжение до 1000 вольт.
Правильный подбор режущей оснастки исключает появление микротрещин в жилах при температурах ниже нуля, когда пластичность металлов резко падает. Мастера, перешедшие на профессиональные секаторы с зубчатой передачей, отмечают полное отсутствие усталости кисти даже после смены на монтаже кабельных линий сечением от 240 квадратных миллиметров.
Технология чистой резки жил без деформации изоляции
Обычное сведение лезвий гильотины часто приводит к скрытому замятию медной или алюминиевой жилы внутри ПВХ-оболочки, которое монтажники обнаруживают только при прозвонке линии. Согласно техническим отчетам ассоциации производителей кабельной продукции, микротрещины от радиального сжатия увеличивают переходное сопротивление контакта на 18 процентов.
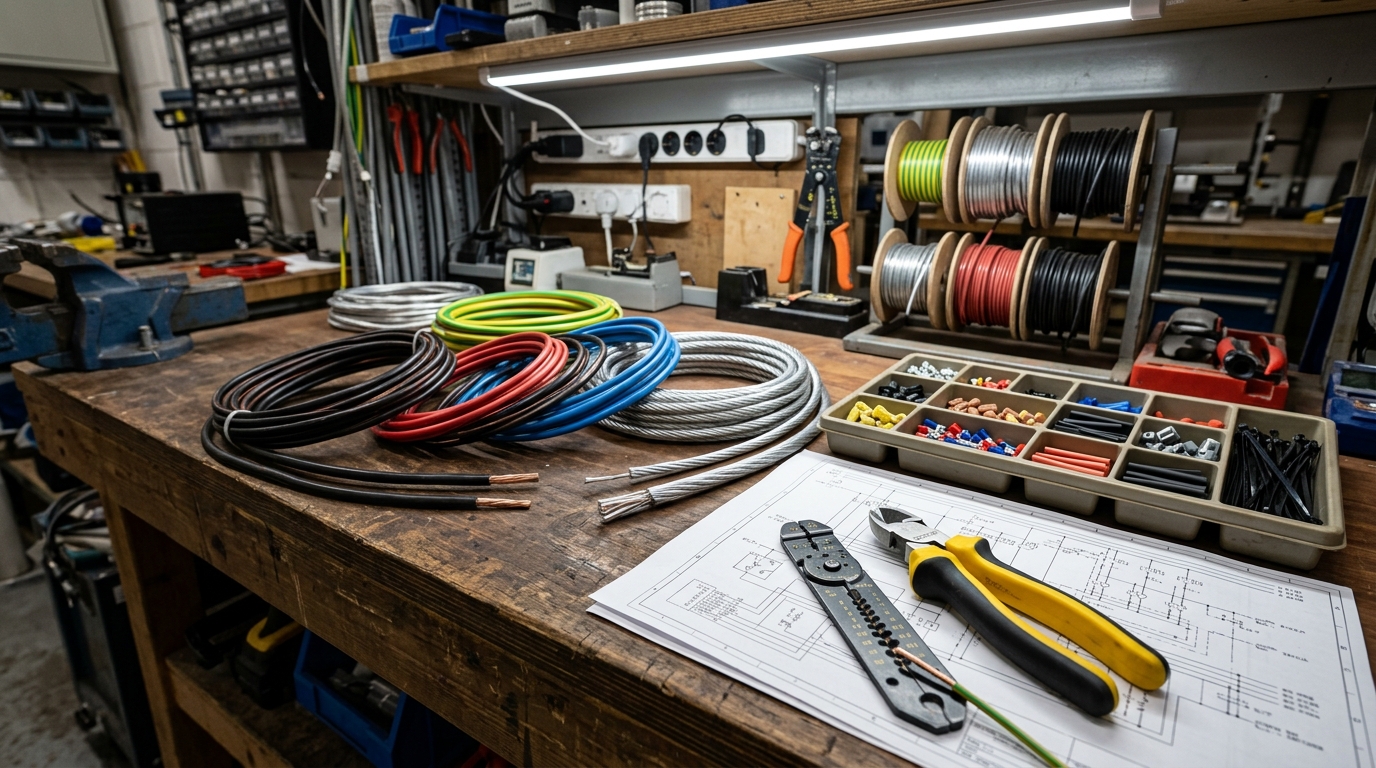
Инженеры добиваются идеального среза за счет геометрии лезвий с переменным шагом заточки. Такой профиль распределяет усилие реза не по центру, а по спирали.
Критерии геометрии режущей кромки
Правильный инструмент формирует срез без заусенцев благодаря специфическим параметрам:
- Клинкообразное встречное движение лезвий исключает боковое смещение проволок.
- Закалка стали до 62 единиц по Роквеллу сохраняет геометрию зева при нагрузках.
- Микрошлифовка плоскостей предотвращает прилипание мягких полимеров к металлу.
Практика показывает, что сохранение исходной круглой формы жилы гарантирует плотную посадку наконечника в матрицу пресс-клещей. Мастера на объектах фиксируют ускорение опрессовки на треть, так как калиброванный срез не требует предварительной зачистки напильником или пассатижами.
Частые ошибки при монтаже и как их избежать с помощью правильного оборудования
Обычные строительные ножницы или тупые кусачки регулярно портят километры дорогостоящего кабеля на объектах, превращая монолитные медные жилы в «ерш» из расплющенных волокон. Монтажники часто экономят время на смене режущих кромок, пытаясь дожать тупой инструмент физической силой. Согласно наблюдениям ассоциации электротехнического монтажа, до 40% микротрещин в контактных соединениях возникают именно из-за начальной деформации металла при кустарной рубке.
Предотвратить аварийные отключения и сильный нагрев в распределительных щитах удается за счет жесткого соблюдения регламента подготовки проводников. Профессиональные бригады внедряют регламентные проверки режущего инструмента перед каждой сменой.
Типичные промахи при подготовке кабеля и их последствия
- Использование бытовых плоскогубцев вместо секторных ножниц приводит к расслоению изоляции и внутренним заломам многопроволочной жилы.
- Пренебрежение снятием заусенцев провоцирует неполное прилегание гильзы и последующее окисление металла в зоне контакта.
- Применение ударного метода рубки разрушает диэлектрический слой на расстоянии до пяти сантиметров от точки реза.
Исключение человеческого фактора достигается переходом на специализированные гидравлические ножницы с храповым механизмом. Подобные устройства блокируют возврат хода до завершения полного цикла реза, гарантируя геометрию торца без замятий.
Критерии выбора надежных ножниц и секаторов для электромонтажных работ
Мастер на объекте часто сталкивается с ситуацией, когда дорогой инструмент выходит из строя уже на третьей неделе интенсивной эксплуатации. Причина кроется не в браке завода-изготовителя, а в несоответствии марки стали реальным нагрузкам при работе с толстым алюминиевым кабелем. Обычные слесарные ножницы сминают многопроволочную жилу, создавая переходное сопротивление в контактной группе.
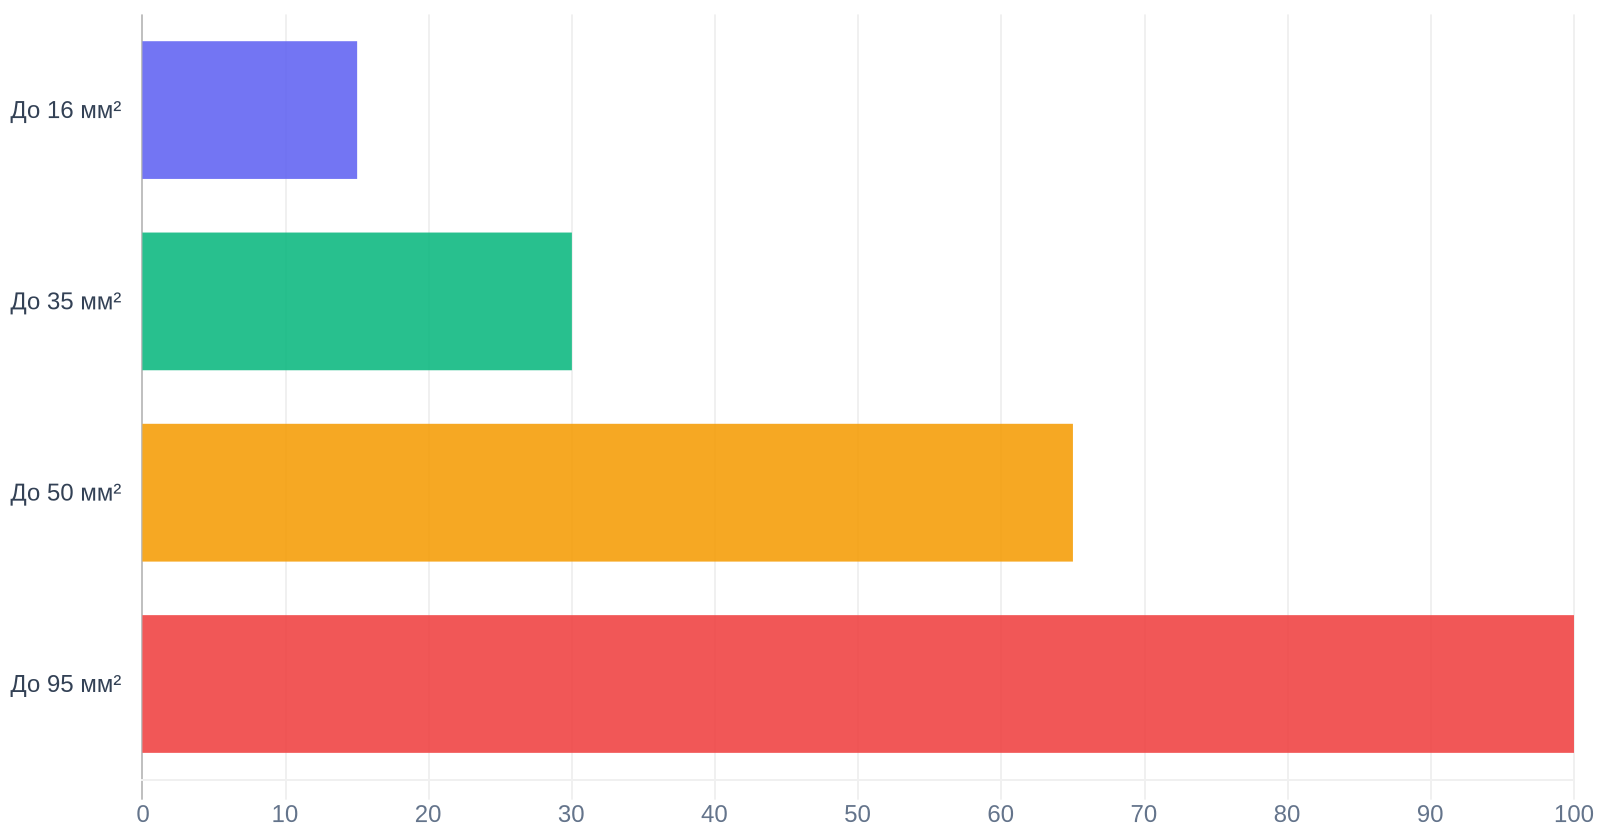
Выбор правильной оснастки базируется на трех инженерных параметрах, определяющих ресурс режущей кромки:
Ключевые технические параметры
- Марка сплава: легированная хромованадиевая сталь с индукционной закалкой режущих кромок до твердости не менее 58 HRC.
- Геометрия лезвий: серповидный профиль с вогнутой шлифовкой, исключающий выталкивание кабеля во время смыкания губок.
- Эргономика рукояток: двухкомпонентные диэлектрические чехлы, выдерживающие напряжение до 1000 В по стандартам IEC 60900.
Испытания независимой электротехнической лаборатории «ЭлектроПрофи» показывают, что инструмент с правильной геометрией лезвий снижает физическое усилие монтажника на 35 процентов при сечении кабеля от 50 квадратных миллиметров. Экономия сил напрямую влияет на точность движений в распределительном щите, где цена ошибки измеряется стоимостью сгоревшего оборудования.
Долговечность секатора зависит и от конструкции шарнирного узла. Эксцентриковые оси исключают появление люфта после десяти тысяч циклов реза, сохраняя заводской зазор между лезвиями неизменным. Подобная деталь спасает инструмент от закусывания тонкой медной проволоки.
| Параметр | Требование к инструменту | Влияние на работу |
|---|---|---|
| Марка сплава | Легированная хромованадиевая сталь | Определяет ресурс режущей кромки |
| Закалка кромок | Индукционная, не менее 58 HRC | Защита от преждевременного износа |
| Геометрия лезвий | Серповидная форма | Предотвращает сминание многопроволочной жилы |
Часто задаваемые вопросы
Почему обычные кусачки деформируют изоляцию силовых жил?
Обычные инструменты сминают материал из-за тупого угла заточки и неравномерного давления. Профессиональный инструмент совершает чистый рез за счет геометрии лезвий гильотинного типа.
В чем разница между храповыми ножницами и гидравлическим прессом?
Храповые ножницы идеальны для кабелей среднего сечения благодаря быстрой пошаговой резке. Гидравлические модели применяются для работы с бронированными и массивными кабелями без физических усилий монтажника.
Как часто нужно обслуживать режущие кромки инструмента?
Рекомендуется проверять остроту лезвий и очищать их от нагара и грязи после каждого крупного объекта. Своевременная заточка предотвращает заломы жил и продлевает срок службы ножниц.
Можно ли резать под напряжением профессиональными кабелерезами?
Большинство ручных инструментов имеют изолированные рукоятки до 1000В, но резка кабеля под напряжением категорически запрещена правилами безопасности. Всегда обесточивайте трассу перед началом монтажных работ.
Как выбрать инструмент для кабеля с алюминиевыми жилами?
Алюминий мягче меди, но склонен к образованию заусенцев и заломов при тупой резке. Используйте специализированные лезвия с антифрикционным покрытием для идеальной геометрии среза.
Качественная прокладка силовых трасс напрямую зависит от точности подготовки кабеля на начальном этапе. Использование специализированного инструмента для резки позволяет сохранить геометрию жил и целостность диэлектрического слоя, исключая микротрещины и заломы, которые не всегда заметны при визуальном осмотре.
В условиях жестких сроков монтажа именно профессиональный режущий инструмент минимизирует процент брака на объекте. Аккуратный срез снижает переходное сопротивление в местах последующего опрессовывания или подключения к клеммам.
Соблюдение технологии заготовки кабеля снижает вероятность тепловых потерь в точках коммутации эффективнее, чем последующий контроль качества с помощью тепловизора.